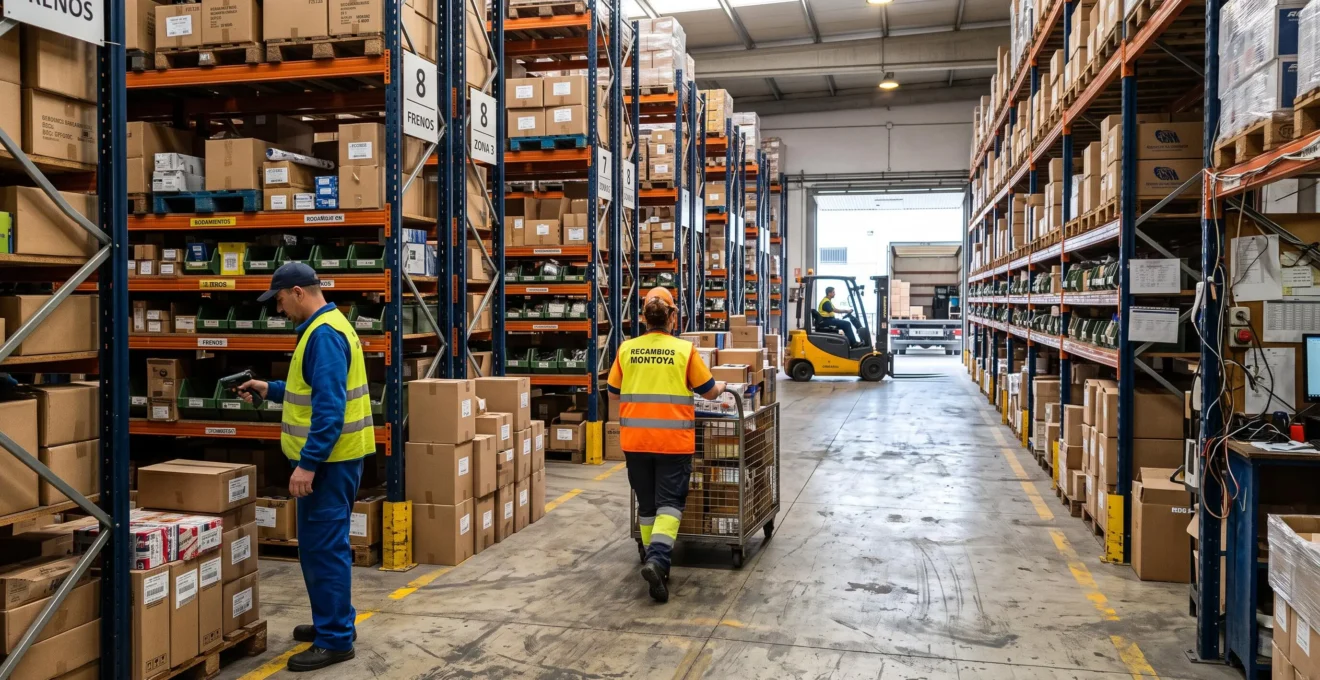
Un almacén puede disponer de suficiente superficie y, aun así, acumular mercancía en recepción, registrar retrasos en la preparación de pedidos y mantener ocupados los muelles de expedición. El problema no siempre es la capacidad física: con frecuencia, está en cómo se conectan las operaciones y en los desplazamientos, esperas y manipulaciones que se producen entre ellas.
Para optimizar los flujos logísticos sin ampliar instalaciones, conviene identificar primero dónde se interrumpe el movimiento de mercancías. Después, es posible reorganizar recorridos, adaptar ubicaciones a la rotación de productos, coordinar entradas y salidas y separar las circulaciones incompatibles. La tecnología puede consolidar estas mejoras, pero no sustituye el rediseño operativo.
En centros de distribución españoles con limitaciones de superficie, este enfoque permite evaluar alternativas de menor inversión antes de plantear una ampliación. Su eficacia depende de medir cada restricción, comprobar sus causas y evitar que la solución aplicada en una zona traslade la congestión a otra.
Claves para mejorar el flujo de mercancías sin ganar superficie
- Reducir los recorridos de picking mediante un mapa de desplazamientos y una distribución de referencias basada en su rotación y características físicas.
- Coordinar recepción, almacenamiento y expedición con reglas de circulación, ventanas de carga y descarga y decisiones selectivas de cross-docking.
- Implantar herramientas digitales progresivamente, después de corregir los bloqueos físicos y definir indicadores que permitan comprobar los resultados.
- ¿Por qué los recorridos largos entre estanterías ralentizan la preparación de pedidos?
- ¿Cómo ubicar los productos de alta rotación para reducir desplazamientos de operarios?
- ¿Cross-docking o almacenaje tradicional para productos de salida inmediata?
- Por qué mezclar recorridos de carretillas y peatones provoca bloqueos y accidentes
- ¿Cuándo escalonar las recepciones para evitar colas en los muelles de carga?
- ¿Cómo preparar proveedores alternativos antes de una ruptura de suministro?
- ¿WMS o TMS para una empresa que prepara y distribuye sus propios pedidos?
- ¿Qué herramientas digitales necesita una pyme para controlar sus operaciones logísticas?
¿Por qué los recorridos largos entre estanterías ralentizan la preparación de pedidos?
Los recorridos largos reducen la productividad del picking porque cada desplazamiento consume tiempo sin añadir unidades preparadas al pedido. Cuando los operarios deben atravesar repetidamente los mismos pasillos para recoger pocas referencias, el tiempo improductivo se acumula. El resultado es una menor capacidad de preparación, incluso cuando las estanterías y los puestos de trabajo están disponibles.
El coste oculto no se encuentra únicamente en los metros recorridos durante una jornada. Importa cuántas veces se repiten esos desplazamientos por línea de pedido y qué proporción del tiempo de preparación se dedica realmente a localizar, recoger y verificar productos.
Por ejemplo, en un escenario hipotético, un operario puede pasar varias veces por el mismo pasillo para completar pedidos independientes. Si algunas órdenes admiten preparación agrupada sin incumplir sus prioridades, una ruta consolidada podría eliminar desplazamientos redundantes. La conveniencia depende del volumen de pedidos, la capacidad del carro, la distribución de ubicaciones y las condiciones de servicio.
La investigación de Erasmus University sobre tiempos de desplazamiento y preparación de pedidos, publicada por Le-Duc y de Koster en 2007, analiza la estimación de tiempos de recorrido y la agrupación de pedidos en un almacén de dos bloques. Sus resultados respaldan la utilidad de estudiar las rutas, aunque el modelo no proporciona un porcentaje universal de ahorro aplicable a cualquier instalación.
Para diagnosticar la situación sin adquirir software, puede trazarse un mapa de recorridos reales sobre el plano del almacén. Durante una jornada representativa, se registran rutas, distancias aproximadas, repeticiones de pasillos y puntos de espera. Conviene distinguir desplazamientos necesarios de retornos provocados por una mala secuencia de recogida.
Diagnóstico operativo del picking en cinco acciones
- Seleccionar una jornada representativa y una muestra de pedidos de distinta complejidad. Entregable: relación de pedidos y franjas analizadas.
- Registrar los recorridos efectivos de los operarios sobre un plano. Entregable: mapa de trayectos y cruces frecuentes.
- Medir distancia recorrida, líneas preparadas y tiempo empleado. Entregable: registro de indicadores por ruta.
- Identificar desplazamientos repetidos y plantear una secuencia alternativa. Entregable: propuesta de recorrido con ubicaciones afectadas.
- Probar la nueva ruta con pedidos comparables y revisar tiempos, errores y esperas. Entregable: informe de resultados y decisión de implantación.
Los recorridos innecesarios también pueden aumentar la exposición a la fatiga y dificultar la coordinación con expedición. No debe asumirse que provocan automáticamente errores de ubicación: esa relación debe comprobarse mediante registros de incidencias y observación operativa.
En almacenes urbanos y polígonos industriales españoles donde ampliar superficie resulta costoso o complejo, esta revisión constituye una alternativa razonable antes de invertir en nuevas instalaciones.
Una vez identificados los trayectos redundantes, el siguiente paso consiste en revisar qué productos obligan a recorrerlos y si sus ubicaciones responden a la demanda actual.
¿Cómo ubicar los productos de alta rotación para reducir desplazamientos de operarios?
Los productos de alta rotación deben situarse en ubicaciones accesibles y próximas a las zonas donde se consolidan o expiden los pedidos, siempre que su peso, tamaño y necesidades de manipulación lo permitan. La clasificación ABC ayuda a priorizar referencias, pero debe combinarse con criterios ergonómicos, de seguridad y de compatibilidad operativa para evitar nuevas congestiones.
La clasificación ABC por frecuencia de salida permite separar las referencias que generan más movimientos de aquellas que se preparan ocasionalmente. Sin embargo, utilizar únicamente el número de pedidos puede producir una distribución poco funcional.
Una referencia pequeña, ligera y solicitada diariamente puede ocupar una posición de picking de acceso inmediato. En cambio, un producto voluminoso con alta rotación quizá necesite almacenamiento a nivel de suelo, extracción mediante equipo mecánico o un circuito de preparación diferente.
La decisión debe considerar conjuntamente frecuencia de salida, dimensiones, peso y unidad de manipulación. También importa la afinidad entre referencias que aparecen habitualmente en el mismo pedido: acercarlas puede reducir recorridos, siempre que no se genere una concentración excesiva de operarios.
Como regla operativa, las posiciones de recogida más accesibles pueden reservarse para artículos de salida frecuente y manipulación sencilla. Las ubicaciones elevadas o profundas suelen resultar más adecuadas para reservas o referencias de menor rotación, siempre respetando la capacidad de las estanterías y las condiciones de seguridad.
Esta asignación no debe permanecer invariable. Las campañas comerciales, los cambios de catálogo y la estacionalidad pueden alterar la frecuencia de salida. Una revisión periódica del plan de ubicaciones permite detectar cuándo una referencia ha dejado de ocupar una posición coherente con su demanda.
El indicador más útil para comprobar el efecto de la reorganización es la distancia media recorrida por pedido, interpretada junto con las líneas preparadas, el tiempo de picking y los errores detectados. Reducir metros no representa una mejora si aumenta la manipulación o aparecen esperas en las zonas más transitadas.
Las reubicaciones deben ejecutarse progresivamente: primero se verifican las nuevas posiciones, después se actualizan los datos de ubicación y finalmente se confirma que las referencias se encuentran donde las espera el sistema. Cambiar físicamente el stock sin sincronizar los registros puede provocar errores de preparación.
Cuando los productos ya están correctamente ubicados, conviene examinar si todos necesitan pasar por almacenamiento o si determinadas mercancías pueden circular directamente hacia expedición.
¿Cross-docking o almacenaje tradicional para productos de salida inmediata?
El cross-docking resulta adecuado cuando existe una demanda identificada, las llegadas pueden coordinarse con las salidas y la mercancía no necesita permanecer retenida para controles prolongados. El almacenaje tradicional ofrece mayor capacidad para absorber variaciones de suministro y demanda. La elección depende de la sincronización operativa, no únicamente del espacio disponible.
En una operación de cross-docking, los productos recibidos se clasifican y transfieren hacia expedición con una permanencia mínima en la instalación. Esta modalidad reduce la necesidad de ubicarlos en estanterías y evita parte de las manipulaciones asociadas al almacenamiento convencional.
Sin embargo, el espacio liberado no desaparece de la ecuación: puede ser necesario disponer de zonas de clasificación, superficies de espera temporal y capacidad de muelle suficiente para coordinar los movimientos.
Antes de elegir, resulta útil comparar las condiciones operativas de ambos modelos.
| Criterio | Cross-docking | Almacenaje tradicional |
|---|---|---|
| Demanda | Preferentemente conocida o consolidada antes de recibir | Puede atender pedidos posteriores a la recepción |
| Coordinación | Alta dependencia de llegadas y salidas sincronizadas | Mayor flexibilidad temporal entre ambas operaciones |
| Controles de entrada | Necesita verificaciones compatibles con una transferencia rápida | Admite procesos de inspección y retención más prolongados |
| Superficie | Menor necesidad de almacenamiento prolongado, pero requiere zonas de tránsito | Mayor ocupación de ubicaciones de stock |
| Riesgo operativo | Los retrasos pueden afectar directamente a expedición | Mayor capacidad de desacoplar recepción y salida cuando existe stock disponible |
El coste del error también cambia. Si un vehículo de entrada se retrasa, una expedición dependiente de esa mercancía puede quedar bloqueada. Con almacenamiento tradicional, el inventario disponible puede amortiguar ciertas variaciones, aunque implica costes de espacio, capital inmovilizado y manipulación.
El estudio sobre programación de camiones y utilización flexible de muelles en cross-docking, de Bodnar, de Koster y Azadeh, publicado en Transportation Science en 2017, analiza ventanas horarias y diferentes configuraciones de muelles. Su aplicación a cuatro almacenes de un gran distribuidor muestra que una programación adecuada y la flexibilidad de los muelles pueden favorecer un uso más eficiente de las instalaciones en los casos estudiados.
Investigación aplicada: coordinación de muelles en cross-docking
Los investigadores estudiaron la programación de camiones entrantes y salientes considerando ventanas horarias, muelles dedicados o mixtos y almacenamiento temporal de mercancías.
El modelo se aplicó a cuatro almacenes de un gran distribuidor. Los autores concluyeron que la programación y la utilización flexible de muelles podían permitir plataformas más pequeñas en las condiciones analizadas. Este resultado no establece un ahorro de superficie extrapolable automáticamente a una pyme española.
Para una empresa que desea optimizar sin ampliar, una alternativa es probar un esquema mixto: aplicar cross-docking a líneas con salida comprometida, demanda conocida y suministro suficientemente fiable, mientras el resto permanece bajo almacenamiento convencional.
La prueba debe medir incidencias de sincronización, tiempo de permanencia, ocupación de zonas de tránsito y puntualidad de expedición. Si aumenta la congestión de muelles, liberar posiciones de estantería no habrá mejorado necesariamente el flujo global.
Incluso con una coordinación correcta, los beneficios pueden perderse si las mercancías encuentran recorridos compartidos donde carretillas y peatones se interrumpen mutuamente.
Por qué mezclar recorridos de carretillas y peatones provoca bloqueos y accidentes
La circulación compartida de carretillas elevadoras y trabajadores a pie representa un problema de seguridad y continuidad operativa. Cuando ambos utilizan los mismos pasos sin una organización adecuada, aparecen detenciones, maniobras imprevistas y esperas. Estas interferencias pueden interrumpir el picking, retrasar las reposiciones y dificultar el movimiento de mercancías hacia expedición.
El problema es especialmente visible en pasillos estrechos, cruces con visibilidad limitada y conexiones entre almacenamiento y muelles. Una carretilla que realiza una reposición puede obligar a detener temporalmente la recogida manual; a su vez, la presencia de peatones puede condicionar las maniobras del equipo móvil.
La suma de estas interrupciones reduce la continuidad del trabajo y puede anular parte de los beneficios obtenidos mediante la reorganización de rutas.
La reorganización debe partir del mismo plano utilizado para analizar los desplazamientos. Sobre él se identifican cruces conflictivos, accesos a estanterías, itinerarios de carretillas y zonas de concentración de personal.
Entre las medidas posibles se encuentran delimitar itinerarios peatonales, establecer prioridades de paso, revisar la visibilidad en cruces y programar determinadas reposiciones fuera de las franjas de mayor actividad de picking.
No obstante, la señalización horizontal no siempre constituye una protección suficiente. Cuando el riesgo lo requiera, deben contemplarse barreras físicas, separación efectiva u otras medidas preventivas adecuadas.
En España, el Real Decreto 1215/1997 sobre seguridad en la utilización de equipos de trabajo establece condiciones para reducir los riesgos derivados de los equipos, incluidos los que afectan a otros trabajadores presentes en su entorno.
Además, la Nota Técnica de Prevención 1178 del INSST sobre barreras de protección y circulación, publicada en 2023, ofrece recomendaciones para gestionar el tráfico rodado y peatonal. Sus recomendaciones técnicas no tienen por sí solas carácter normativo obligatorio, pero ayudan a seleccionar medidas preventivas según los riesgos existentes.
Por tanto, segregar circulaciones no significa imponer el mismo diseño a todos los almacenes. Requiere una evaluación específica de riesgos y medidas proporcionadas a la configuración, los equipos y el tránsito real.
Desde el punto de vista logístico, también conviene registrar las esperas ocasionadas por cruces y maniobras. Si esas interrupciones retrasan la retirada de mercancía de las zonas de recepción o la alimentación de expedición, pueden contribuir a la congestión de los muelles.
Una vez ordenada la circulación interior, es necesario revisar el ritmo de llegada de vehículos, porque una acumulación en los muelles puede volver a bloquear los movimientos que se acaban de mejorar.
¿Cuándo escalonar las recepciones para evitar colas en los muelles de carga?
Conviene escalonar las recepciones cuando varios vehículos llegan simultáneamente y superan temporalmente la capacidad de atención disponible, aunque existan periodos posteriores con muelles libres. Sin embargo, si la restricción principal es la velocidad de descarga, la falta de personal o un control de calidad saturado, distribuir las citas no eliminará por sí solo el cuello de botella.
Antes de establecer franjas horarias, debe distinguirse entre un problema de concentración de llegadas y uno de capacidad operativa insuficiente. La diferencia es importante: en el primer caso puede redistribuirse la carga de trabajo; en el segundo se necesita mejorar el proceso que limita el flujo.
El diagnóstico puede apoyarse en tres indicadores:
- Tiempo de permanencia en muelle: intervalo entre la entrada efectiva del vehículo al puesto de descarga y su liberación, registrando por separado las esperas anteriores.
- Concentración horaria de recepciones: proporción de llegadas agrupadas en cada franja respecto al total del periodo analizado.
- Tasa de incidencias de proveedor: frecuencia de retrasos, diferencias documentales o problemas de mercancía que prolongan la recepción.
Estos datos permiten identificar si las colas proceden de picos previsibles, retrasos frecuentes o tareas internas que consumen más tiempo del disponible.
Un sistema de citas debe asignar ventanas teniendo en cuenta el tipo de carga, la duración habitual de descarga, los recursos necesarios y la ocupación prevista de cada muelle. No todas las recepciones requieren el mismo tiempo ni afectan de igual manera al trabajo posterior.
También resulta útil reservar capacidad operativa durante las horas de mayor presión de expedición. Así se evita que las descargas demanden simultáneamente los mismos equipos o trabajadores que necesitan las salidas.
El efecto tiene una contrapartida: coordinar ventanas exige acuerdos operativos con proveedores y transportistas. Además, si la mercancía llega sin una ubicación asignada o sin capacidad para procesarse, la espera puede trasladarse desde el exterior del muelle hacia las zonas de recepción.
Por eso, la cita debe vincularse a la disponibilidad de personal, equipos y espacio de destino, no únicamente a la existencia de una puerta libre.
Las recepciones no programadas requieren un tratamiento específico. Puede definirse un procedimiento de registro, evaluación de prioridad y asignación según capacidad disponible, evitando que las excepciones ocupen sistemáticamente las ventanas reservadas.
Una revisión periódica de puntualidad, tiempo de espera, ocupación y mercancía pendiente de ubicación permitirá comprobar si el escalonamiento mejora el flujo completo o simplemente redistribuye la congestión.
Una programación estable también facilita reaccionar ante cambios de suministro, siempre que los proveedores alternativos estén preparados para operar dentro de las capacidades reales del almacén.
¿Cómo preparar proveedores alternativos antes de una ruptura de suministro?
Preparar proveedores alternativos significa disponer de fuentes de suministro que puedan activarse sin iniciar desde cero su homologación y configuración operativa. Para ello deben estar verificadas las especificaciones de producto, negociadas las condiciones comerciales, acordados los requisitos logísticos y registrados los datos necesarios en los sistemas de gestión. Una simple lista de contactos no garantiza continuidad.
Una ruptura de suministro afecta a más procesos que la reposición del inventario. Si faltan referencias esenciales para completar pedidos, pueden acumularse órdenes pendientes, alterarse las prioridades de picking y quedar infrautilizadas ubicaciones preparadas para productos de alta rotación.
En un almacén con disponibilidad limitada, la entrada tardía y concentrada de mercancía también puede generar una sobrecarga puntual de recepción y reposición. La planificación de proveedores alternativos debe, por tanto, contemplar sus efectos sobre los flujos físicos.
No es necesario duplicar las fuentes de todo el catálogo. Resulta más eficiente priorizar las referencias combinando dos criterios:
- Criticidad para el pedido: impacto de la falta de producto sobre órdenes comprometidas, clientes y continuidad de expedición.
- Tiempo de reposición: plazo necesario para recuperar disponibilidad, incluidas las posibles variaciones en periodos de alta demanda.
Las referencias cuya ausencia puede bloquear pedidos completos y cuya reposición requiere más tiempo merecen especial atención.
Para cada alternativa deben verificarse las especificaciones y condiciones de suministro, los pedidos mínimos, la flexibilidad de cantidades, los plazos habituales y la respuesta prevista en periodos de mayor demanda. También deben acordarse las condiciones de entrega, identificación de mercancía, documentación y coordinación de transportes.
El proveedor debe figurar correctamente en el sistema antes de su activación, con referencias, unidades de medida y datos logísticos validados. De lo contrario, la recepción puede generar discrepancias o tareas manuales que retrasen la disponibilidad del producto.
Otra condición relevante es la compatibilidad con las ventanas de recepción. Activar un proveedor que entrega grandes cantidades fuera de la capacidad acordada puede resolver una falta de stock y provocar, al mismo tiempo, nuevas colas en los muelles.
La preparación debe incluir una prueba operativa cuando sea viable: comprobar cómo se tramita el pedido, cómo se identifica la mercancía y cómo se asignan sus ubicaciones. El objetivo no es simular una garantía absoluta de suministro, sino detectar obstáculos de activación antes de que exista una urgencia real.
Con la continuidad de suministro mejor organizada, el siguiente reto consiste en elegir qué sistemas digitales ayudan realmente a coordinar las operaciones internas y la distribución de los pedidos.
¿WMS o TMS para una empresa que prepara y distribuye sus propios pedidos?
Una empresa que prepara y distribuye sus pedidos debe priorizar un WMS cuando sus principales problemas están en las ubicaciones, el inventario, el picking o las operaciones de recepción. Un TMS resulta más pertinente cuando la dificultad está en planificar entregas, gestionar transportistas, controlar costes de transporte o cumplir plazos de distribución. Ambos pueden complementarse.
La distinción es funcional. Un WMS (Warehouse Management System) organiza las operaciones dentro del almacén: recepción, ubicaciones, movimientos internos, preparación y control de existencias.
Un TMS (Transportation Management System) se orienta a la planificación, ejecución y seguimiento del transporte, incluyendo la gestión de expediciones, rutas, servicios de transportistas y costes asociados.
Por ello, la herramienta adecuada debe seleccionarse según el punto donde se produce la restricción principal.
| Situación operativa | Prioridad habitual | Función necesaria |
|---|---|---|
| Errores frecuentes de ubicación | WMS | Control de ubicaciones y movimientos |
| Recorridos de picking ineficientes | WMS | Organización de tareas y rutas internas |
| Falta de visibilidad del inventario | WMS | Registro y trazabilidad de existencias |
| Dificultad para organizar repartos | TMS | Planificación y seguimiento del transporte |
| Costes de envío poco controlados | TMS | Registro y análisis de costes de transporte |
| Descoordinación entre preparación y salida | Integración WMS-TMS o ERP | Intercambio de estados y confirmaciones |
La elección no obliga necesariamente a adquirir dos plataformas independientes. En muchas pymes puede ser suficiente comenzar con funciones de almacén integradas en el ERP y añadir posteriormente capacidades específicas de transporte, o adoptar módulos especializados compatibles con el sistema existente.
El criterio de implantación debe ser la secuencia de necesidades y la calidad de la integración. Como mínimo, conviene definir qué información debe circular entre los sistemas: pedidos, referencias, cantidades, estado de preparación, expediciones y confirmaciones de salida.
También debe evaluarse si las interfaces permiten gestionar excepciones. Una diferencia de inventario, una entrega parcial o un pedido retenido no deben generar estados contradictorios entre almacén y transporte.
Antes de digitalizar, es necesario corregir las principales incoherencias operativas. Un WMS configurado sobre ubicaciones incorrectas seguirá enviando operarios a posiciones inadecuadas. Del mismo modo, un TMS que programe salidas sin considerar la capacidad real de preparación y muelles puede aumentar las esperas.
La implantación debe acompañarse de pruebas con operaciones representativas, formación y seguimiento de incidencias. Solo así puede distinguirse una mejora del proceso de una simple automatización de tareas existentes.
La elección del sistema principal debe formar parte de una arquitectura digital proporcionada al tamaño del almacén, evitando acumular herramientas que compliquen el trabajo diario.
Qué conviene decidir antes de digitalizar el almacén
- Definir un responsable de la calidad de los datos de productos, ubicaciones y movimientos para evitar discrepancias entre sistemas.
- Seleccionar la primera herramienta según el bloqueo operativo más relevante, no por la cantidad de funcionalidades anunciadas.
- Establecer indicadores y criterios de aceptación antes de implantar nuevos módulos, de forma que cada inversión pueda evaluarse.
¿Qué herramientas digitales necesita una pyme para controlar sus operaciones logísticas?
Una pyme puede controlar sus operaciones logísticas con un ERP que gestione inventario y pedidos, sistemas de identificación mediante códigos de barras o captura móvil y herramientas que permitan seguir la preparación y expedición. Según la complejidad operativa, puede incorporar un WMS o TMS ligero. Lo importante es mantener datos coherentes y procesos verificables.
El punto de partida no debe ser la cantidad de aplicaciones disponibles, sino la información necesaria para tomar decisiones: qué mercancía ha entrado, dónde se encuentra, qué pedidos pueden prepararse y cuáles están listos para salir.
Un conjunto mínimo y gradual puede organizarse alrededor de cuatro capacidades:
- ERP con gestión de inventario: centraliza referencias, existencias, pedidos y movimientos administrativos, según las funciones del producto utilizado.
- Identificación y captura móvil: permite registrar operaciones mediante códigos de barras y reducir la dependencia de anotaciones manuales.
- Visibilidad del estado de pedidos: muestra qué órdenes están pendientes, en preparación, listas para expedir o afectadas por incidencias.
- Gestión especializada cuando sea necesaria: incorpora funciones WMS o TMS si las capacidades actuales no permiten controlar el almacén o el transporte con suficiente precisión.
Estas herramientas deben seleccionarse por su capacidad para integrarse con el ERP existente, el coste total de implantación y mantenimiento, las necesidades de formación y la facilidad de uso en el entorno real del almacén.
También conviene comprobar la posibilidad de crecer mediante módulos. Una solución que cubra correctamente una necesidad concreta puede ser más útil que una plataforma compleja cuyas funciones principales queden infrautilizadas.
El control digital debe permitir calcular indicadores relacionados con los bloqueos físicos detectados:
| Indicador | Qué permite comprobar | Datos necesarios |
|---|---|---|
| Fiabilidad de inventario | Concordancia entre existencias registradas y verificadas | Stock de sistema y resultados de recuentos |
| Tiempo medio de picking | Duración de la preparación según tipo de pedido | Inicio y fin de tareas, pedidos y líneas |
| Distancia media por pedido | Eficiencia de los recorridos internos | Rutas registradas o mediciones representativas |
| Cumplimiento de ventanas de recepción | Coordinación entre citas y llegadas reales | Horarios previstos y efectivos |
| Incidencias en expedición | Errores, pedidos retenidos y desviaciones operativas | Registro de incidencias y estados de salida |
Para interpretar los resultados, los indicadores deben definirse de manera estable y compararse entre periodos equivalentes. Un cambio en la composición de pedidos, por ejemplo, puede alterar el tiempo medio de picking sin que el proceso haya empeorado.
La sobreimplantación representa un riesgo frecuente. Incorporar varias aplicaciones al mismo tiempo puede obligar a registrar repetidamente los mismos movimientos, generar discrepancias y reducir la confianza de los operarios en la información disponible.
La alternativa es una implantación escalonada: normalizar datos, estabilizar procesos, digitalizar primero las operaciones más críticas y evaluar resultados antes de añadir nuevas funciones. La formación debe incluir el tratamiento de excepciones, no solo el uso ordinario de los dispositivos.
El objetivo final es disponer de visibilidad operativa suficiente para actuar antes de que se forme un bloqueo. Una herramienta aporta valor cuando permite identificar mercancía pendiente de ubicación, rutas ineficientes o expediciones comprometidas con tiempo para intervenir.
Como siguiente acción, conviene elaborar un diagnóstico operativo con los indicadores disponibles, seleccionar un único bloqueo prioritario y realizar una prueba controlada de mejora. La decisión de ampliar instalaciones debería apoyarse en los resultados de ese análisis, una vez comprobado qué capacidad puede recuperarse mediante una organización más eficiente.
¿Cómo saber si un almacén necesita más espacio o una mejor organización?
Es necesario comparar la ocupación real de las ubicaciones con la capacidad de movimiento y preparación. Si existen zonas libres mientras otras acumulan mercancía, recorridos repetitivos o esperas frecuentes, conviene estudiar primero el layout y los procesos. Una ampliación se justifica mejor cuando la capacidad física resulta insuficiente incluso después de evaluar alternativas operativas viables y seguras.
¿Es posible mejorar un almacén sin implantar un WMS?
Sí. Un plano actualizado, el registro sistemático de recorridos, una clasificación de referencias y una programación básica de recepciones permiten detectar y corregir problemas sin utilizar un WMS específico. La necesidad de software especializado aumenta cuando el volumen, la variabilidad o la complejidad de las operaciones supera la capacidad de control de los procedimientos actuales.
¿Qué indicador permite detectar primero un cuello de botella logístico?
No existe un indicador único válido para todos los almacenes. Conviene registrar dónde se acumula el trabajo pendiente y cuánto tiempo permanece detenido. En picking pueden resultar útiles el tiempo por línea y las distancias recorridas; en recepción, las esperas y la ocupación de muelles; en expedición, los pedidos preparados que no pueden salir. Su evolución conjunta permite localizar restricciones y comprobar si cambian después de una intervención.
¿Cómo reorganizar las ubicaciones sin interrumpir la preparación de pedidos?
La reorganización debe dividirse en movimientos controlados, con ubicaciones de origen y destino previamente verificadas. Es necesario coordinar cada traslado con la actualización del inventario, identificar las posiciones afectadas y comprobar la disponibilidad de las referencias antes de liberar nuevas rutas de picking. Conviene evitar cambios simultáneos de gran alcance durante periodos de máxima actividad.
¿Cuándo conviene revisar los flujos logísticos de un almacén?
La revisión debe ajustarse a la variabilidad de la operación y activarse especialmente ante cambios importantes en la demanda, el catálogo, los proveedores o el volumen de pedidos. También es recomendable revisar el diseño cuando aumentan las distancias de preparación, las esperas o los errores. Comparar indicadores en periodos equivalentes permite decidir cuándo una modificación del flujo necesita una nueva evaluación.